মূল মাত্রা এবং মূল স্পেসিফিকেশন
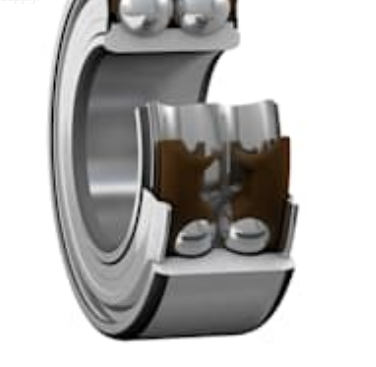
প্রতিটি নকশা জ্যামিতি দিয়ে শুরু হয়। 3200 A-2ZTN9/MT33 দুটি লোড পাথকে একটি ইউনিটে প্যাক করে। এর বিন্যাসটি এক জোড়া একক সারি কৌণিক যোগাযোগ বল বিয়ারিংয়ের সমতুল্য যা একটি ও-টাইপ কনফিগারেশনে পিছনের দিকে সাজানো হয়েছে, তবুও এটির জন্য লক্ষণীয়ভাবে কম অক্ষীয় স্থান প্রয়োজন। নীচের সারণীটি মূল মাত্রিক ডেটা তালিকাভুক্ত করে যা ইঞ্জিনিয়াররা প্রথমে পরীক্ষা করে।
| প্যারামিটার | মান |
|---|---|
| ভারবহন প্রকার | ডাবল সারি কৌণিক যোগাযোগ বল ভারবহন |
| বোরের ব্যাস (d) | 10 মিমি |
| বাইরের ব্যাস (D) | 30 মিমি |
| প্রস্থ (B) | 14 মিমি |
| যোগাযোগের কোণ | 30° |
| ওজন | প্রায় 0.051 কেজি |
| ফিলেটের মাত্রা (r1,2) | সর্বনিম্ন 0.6 মিমি |
| চাপ বিন্দু দূরত্ব (a) | 16 মিমি |
বোর পড়া, বাইরে ব্যাস এবং প্রস্থ
10 মিমি বোর এবং 30 মিমি বাইরের ব্যাস একটি কমপ্যাক্ট খামকে সংজ্ঞায়িত করে যা ছোট গিয়ারবক্স, পাম্প শ্যাফ্ট এবং মোটর এন্ড হাউজিংয়ের জন্য উপযুক্ত। 14 মিমি প্রস্থ যা ব্যাক-টু-ব্যাক জোড়াকে দক্ষ করে তোলে। একজন ডিজাইনার একটি পায়ের ছাপে দুটি বিয়ারিংয়ের অক্ষীয় ক্ষমতা পায় একটি একক সারি ইউনিটের চেয়ে সামান্য প্রশস্ত। আনুমানিক 0.051 কেজি ভরের সাথে, বিয়ারিংটি সামান্য ঘূর্ণায়মান জড়তা যোগ করে, যেটি গুরুত্বপূর্ণ যখন একটি শ্যাফ্ট ঘন ঘন ত্বরান্বিত হয় এবং হ্রাস পায়।
Fillets এবং চাপ বিন্দু দূরত্ব
টেবিলে দুটি মান উপেক্ষা করা সহজ। ন্যূনতম ফিলেটের মাত্রা 0.6 মিমি মেশিনিস্টকে বলে যে খাদ এবং হাউজিং শোল্ডার কোণগুলি কতটা তীক্ষ্ণ হতে পারে। এই মানের চেয়ে শক্ত একটি কোণ বিয়ারিং রিংটিকে কাঁধের বিপরীতে সম্পূর্ণভাবে বসতে বাধা দেয়, যা বিভ্রান্তিকর এবং বিরক্তির দিকে পরিচালিত করে। 16 মিমি চাপের বিন্দুর দূরত্ব সনাক্ত করে যেখানে লোড কার্যকরভাবে অক্ষ বরাবর কাজ করে। আপনি শ্যাফ্টের উপর মুহূর্তের লোড গণনা করার সময় এটি ব্যবহার করুন, কারণ এটি ভারবহন এবং প্রয়োগ করা শক্তির মধ্যে লিভার আর্ম নির্ধারণ করে।
লোড রেটিং এবং গতি সীমা
লোড এবং গতির ডেটা সিদ্ধান্ত নেয় যে একটি বিয়ারিং তার দায়িত্ব চক্রে টিকে থাকবে কিনা। প্রকাশিত রেটিংগুলি নীচের কার্ডগুলিতে সংক্ষিপ্ত করা হয়েছে, তারপরে একটি টেবিল যা ব্যাখ্যা করে যে প্রতিটি রেটিং অনুশীলনে কী বোঝায়।
| রেটিং | মান | ব্যবহারিক অর্থ |
|---|---|---|
| বেসিক ডাইনামিক লোড রেটিং (C) | 7.61 kN | ঘূর্ণায়মান লোডের অধীনে ক্লান্তি জীবন অনুমানের জন্য ভিত্তি |
| বেসিক স্ট্যাটিক লোড রেটিং (C0) | 4.3 kN | স্থায়ী বিকৃতির আগে স্থবিরতা বা শক লোডের জন্য সীমা |
| ক্লান্তি লোড সীমা (পু) | 0.183 kN | লোড স্তর যার নিচে ক্লান্তি ক্ষতি ভাল তৈলাক্তকরণ অধীনে খুব ধীর হয় |
| রেফারেন্স গতি | 26,000 r/min | ক্যাটালগ রেটিং শর্তে রেফারেন্স হিসাবে ব্যবহৃত গতির মান |
| গতি সীমিত করা | 24,000 r/মিনিট | উল্লিখিত তৈলাক্তকরণ এবং শীতল অবস্থার অধীনে উচ্চ গতির সীমা |
স্ট্যাটিক বনাম গতিশীল ক্ষমতা
গতিশীল রেটিং ক্রমাগত ঘূর্ণনকে নিয়ন্ত্রণ করে, যখন স্ট্যাটিক রেটিং স্টার্ট-আপ শক, পরিবহন প্রভাব বা লোডের অধীনে মেশিন স্টপ হওয়ার সময় বিয়ারিংকে রক্ষা করে। ঘন ঘন শক লোডিং সহ একটি সিস্টেম প্রথমে স্ট্যাটিক মানের বিরুদ্ধে পরীক্ষা করা উচিত, কারণ রেসওয়েতে স্থায়ী ইন্ডেন্টেশন অপরিবর্তনীয়। ক্লান্তি সীমা হালকা-লোড পর্যায়ের জন্য একটি দরকারী রেফারেন্স, যেখানে ভারবহনটি পৃষ্ঠের ক্লান্তি বিকাশ ছাড়াই দীর্ঘ সময়ের জন্য চলবে বলে আশা করা হয়।
অনুশীলনে গতি রেটিং
গতির মান অবশ্যই সীল এবং খাঁচার নকশার সাথে একসাথে পড়তে হবে। 24,000 r/min এর সীমিত গতি অর্জনযোগ্য কারণ বিয়ারিং অ-যোগাযোগ ঢাল এবং একটি হালকা পলিমাইড খাঁচা ব্যবহার করে, যা ঘর্ষণ এবং তাপ উভয়ই কমায়। অপারেটিং গতি আরামদায়কভাবে সীমার নিচে রাখুন, বিশেষ করে উচ্চ পরিবেষ্টিত তাপমাত্রায়, কারণ গতিতে উত্পন্ন তাপ গ্রীসের জীবনকে ছোট করে এবং সিল পরিধান বাড়ায়।
সাফিক্স কোড ডিকোডিং
উপাধি 3200 A-2ZTN9/MT33 হল ডিজাইন কনফিগারেশনের একটি কম্প্যাক্ট বর্ণনা। প্রতিটি প্রত্যয় উপাদান আপনাকে বিয়ারিং কীভাবে আচরণ করে সে সম্পর্কে নির্দিষ্ট কিছু বলে, যে কারণে কোডটি সঠিকভাবে পড়া ব্যয়বহুল অর্ডারিং ভুলগুলি প্রতিরোধ করে।
| প্রত্যয় | অর্থ | নকশা প্রভাব |
|---|---|---|
| A | একটি 30° যোগাযোগ কোণ সহ অভ্যন্তরীণ নকশা | রেডিয়াল এবং অক্ষীয় লোড ক্ষমতার মধ্যে ভারসাম্য নির্ধারণ করে |
| 2Z | উভয় পক্ষের ইস্পাত ঢাল, অ যোগাযোগ সীল | ঘর্ষণ ঘষা ছাড়া দূষণ ব্লক করে, যা উচ্চ গতি সমর্থন করে |
| TN9 | গ্লাস ফাইবার চাঙ্গা পলিমাইড খাঁচা, বাইরের-রিং নির্দেশিত | লাইটওয়েট, কম ঘর্ষণ এবং উচ্চ গতির ঘূর্ণন সময় স্থিতিশীল |
| MT33 | একটি বিস্তৃত তাপমাত্রা পরিসীমা জন্য কম-তাপমাত্রার গ্রীস প্রাক-ভরা | স্ট্যান্ডার্ড পরিষেবাতে প্রাথমিক পুনর্নবীকরণের প্রয়োজনীয়তা দূর করে |
দুটি ঢাল উপাধি একই দেখায় এবং প্রায়শই বিভ্রান্ত হয়। একটি অ-যোগাযোগ ঢাল একটি ছোট ক্লিয়ারেন্স ছেড়ে যায়, তাই এটি প্রায় কোন ঘর্ষণ যোগ করে না কিন্তু সূক্ষ্ম ধুলোর বিরুদ্ধে সীমিত সুরক্ষা প্রদান করে। একটি যোগাযোগ সীল ভাল সুরক্ষা দেয় কিন্তু গতিতে আরও তাপ উৎপন্ন করে। যেহেতু 2Z প্রত্যয়টি একটি নন-কন্টাক্ট ডিজাইন নির্দেশ করে, বিয়ারিংটি পরিষ্কার, আবদ্ধ পরিবেশের জন্য সবচেয়ে উপযুক্ত যেখানে গতি প্রধান অগ্রাধিকার।
বাস্তব মেশিনে কাঠামোগত সুবিধা
ব্যাক-টু-ব্যাক জ্যামিতি
ব্যাক-টু-ব্যাক বিন্যাস একটি ডবল সারি ডিজাইনের মূল সুবিধা। দুটি সারি বলের একটি একক সেট রিং ভাগ করে, তাই শ্যাফ্টকে কেন্দ্রীভূত রেখে এই জোড়া রেডিয়াল লোড এবং অক্ষীয় লোড উভয় দিকে পরিচালনা করে। এই টিল্টিং মুহূর্ত প্রতিরোধ মূল্যবান যেখানে শ্যাফ্টকে অবশ্যই শক্ত থাকতে হবে, যেমন একটি গিয়ার মেশিং পজিশন বা একটি পাম্প ইমপেলার যা অসম থ্রাস্ট দেখে।
দুটি পৃথক একক সারি বিয়ারিং মাউন্ট করার সাথে তুলনা করে, ইন্টিগ্রেটেড ইউনিট মেশিনিং জটিলতা হ্রাস করে। হাউজিং বোর এবং কাঁধের জন্য শুধুমাত্র একটি সুনির্দিষ্ট আসন প্রয়োজন এবং দুটি সারির মধ্যে প্রিলোড সম্পর্ক অ্যাসেম্বলারের পরিবর্তে উত্পাদনের সময় সেট করা হয়।
উচ্চ গতির ক্ষমতা
উচ্চ গতি তাপ উত্পাদন, লুব্রিকেন্ট আচরণ এবং খাঁচা স্থিতিশীলতার উপর নির্ভর করে। যোগাযোগহীন ঢাল এবং একটি পলিমাইড খাঁচার সংমিশ্রণ ঘর্ষণ কম রাখে এবং নির্দিষ্ট গ্রীস চার্জ অতিরিক্ত ভরাট থেকে আসা মন্থন ক্ষতি এড়ায়। ডিজাইনাররা তাই শ্যাফ্টগুলিকে লক্ষ্য করতে পারে যা প্রচলিত গতির উপরে ভালভাবে চলে, যদি হাউজিং তাপ নষ্ট করে এবং অপারেটিং গতি রেটিং সীমার মধ্যে থাকে।
প্রি-লুব্রিকেটেড ডিজাইন
MT33 গ্রীস সহ ভারবহন জাহাজ ইতিমধ্যে জায়গায় আছে। এটি ইনস্টলেশনকে সহজ করে কারণ সমাবেশ লাইনে অতিরিক্ত তৈলাক্তকরণ পদক্ষেপের প্রয়োজন নেই এবং এটি দূষণের একটি সাধারণ উৎসকে সরিয়ে দেয়। জীবনের জন্য সিল করা অ্যাপ্লিকেশনগুলির জন্য, একটি পুনঃপ্রবাহ পোর্টের অনুপস্থিতিও মেশিনে সম্ভাব্য ফুটো পথের সংখ্যা হ্রাস করে।
আবেদন এলাকা
ভারবহন স্যুট মেশিন যা অবশ্যই একটি কমপ্যাক্ট ঘূর্ণন বিভাগের ভিতরে রেডিয়াল এবং অক্ষীয় লোডকে সমর্থন করে। সর্বাধিক সাধারণ প্রয়োগের ক্ষেত্রগুলির মধ্যে রয়েছে:
- পাম্প: শিল্প পাম্প এবং জল পাম্প যেখানে ইমপেলার থেকে খোঁচা নিয়ন্ত্রণ করা আবশ্যক।
- গিয়ারবক্স: ট্রান্সমিশন এবং রিডিউসার যেখানে শ্যাফটের অনমনীয়তা গিয়ার মেশের গুণমানকে প্রভাবিত করে।
- বৈদ্যুতিক মোটর: মোটর এবং জেনারেটর যা উচ্চ গতিতে চলে এবং স্থিতিশীল শ্যাফ্ট অবস্থান প্রয়োজন।
- শিল্প যন্ত্রপাতি: কমপ্যাক্ট ঘূর্ণায়মান সমাবেশগুলি যা আঁটসাঁট জায়গায় সম্মিলিত লোড বহন করে।
আপনি যখন সরবরাহকারী বিকল্পগুলি অনুসন্ধান করেন, তখন ক 3200 a-2ztn9/mt33 বিয়ারিং এর মাত্রা এবং প্রত্যয় কোডের পাশাপাশি নির্দিষ্ট করা যেতে পারে, যা বিভিন্ন সীল বা খাঁচা আছে এমন রূপের সাথে বিভ্রান্তি এড়ায়।
নির্বাচন নির্দেশিকা
এই ভারবহনটি আপনার অ্যাপ্লিকেশনের সাথে খাপ খায় কিনা তা নির্ধারণ করতে নিম্নলিখিত ক্রমটি ব্যবহার করুন। প্রতিটি ধাপ উপরে আলোচিত ডেটা ব্যবহার করে, তাই সিদ্ধান্তটি খুঁজে পাওয়া যায়।
- লোড দিক নির্ধারণ করুন। শক লোড এবং লোড রিভার্সাল সহ পৃথকভাবে রেডিয়াল এবং অক্ষীয় লোডগুলি পরিমাপ করুন। যদি থ্রাস্ট উভয় দিকে কাজ করে, একটি ডবল সারি ডিজাইন একটি শক্তিশালী প্রার্থী।
- সীমার বিপরীতে গতি পরীক্ষা করুন। 24,000 r/min সীমিত গতির সাথে অপারেটিং গতির তুলনা করুন এবং তাপমাত্রা বৃদ্ধি এবং গতি বৃদ্ধির জন্য একটি মার্জিন রাখুন।
- সীল এবং গ্রীস নিশ্চিত করুন. যখন পরিবেশ পরিষ্কার থাকে এবং তাপমাত্রা উল্লিখিত সীমার মধ্যে থাকে তখন নন-কন্টাক্ট 2Z শিল্ড এবং MT33 গ্রীস ব্যবহার করুন।
- কাঁধের জ্যামিতি যাচাই করুন। শ্যাফ্ট এবং হাউজিং শোল্ডার রেডিআই কমপক্ষে 0.6 মিমি এবং 16 মিমি প্রেসার পয়েন্ট দূরত্ব মুহূর্ত বিশ্লেষণের সাথে মেলে তা পরীক্ষা করুন।
- স্ট্যাটিক ক্ষমতা পর্যালোচনা. নিশ্চিত করুন যে 4.3 kN স্ট্যাটিক রেটিং সবচেয়ে খারাপ-কেস শক বা স্ট্যান্ডস্টিল লোড কভার করে৷
যদি পরিবেশে ঘষিয়া তুলিয়া ফেলিতে সক্ষম ধূলিকণা বা ধোয়ার জল থাকে, তবে একটি ভিন্ন ধরনের সিল বিবেচনা করুন। নন-কন্টাক্ট শিল্ডটি খোলা বা কঠোর পরিবেশের পরিবর্তে আবদ্ধ মেশিনের জন্য ডিজাইন করা হয়েছে।
ইনস্টলেশন, তৈলাক্তকরণ এবং জীবনচক্র পরিকল্পনা
একটি সঠিক ইনস্টলেশন রেট কর্মক্ষমতা রক্ষা করে. শ্যাফ্ট এবং হাউজিং পরিষ্কার করুন, প্রকাশিত মানগুলির বিপরীতে মাত্রা পরীক্ষা করুন এবং রিংগুলিকে সমানভাবে টিপুন যাতে বসার সময় লোডটি বলগুলির মধ্য দিয়ে যেতে না পারে। সীলগুলিকে সরাসরি আঘাত করা এড়িয়ে চলুন, কারণ একটি ইস্পাত ঢালের এমনকি ছোট বিকৃতি যোগাযোগ তৈরি করতে পারে যা গতিতে তাপ উৎপন্ন করে।
কারণ বিয়ারিংটি প্রি-লুব্রিকেটেড, রক্ষণাবেক্ষণ পরিকল্পনা নিয়মিত গ্রীসিংয়ের পরিবর্তে তাপমাত্রা এবং কম্পনের উপর ফোকাস করে। কমিশনিংয়ের সময় হাউজিং তাপমাত্রা ট্র্যাক করুন, এবং পরিষেবার শুরুতে কম্পনের মাত্রা রেকর্ড করুন। উভয় মানের ধীরে ধীরে বৃদ্ধি সাধারণত প্রাথমিক পরিধান বা মিসলাইনমেন্টের সংকেত দেয়, যা ব্যর্থতার আগে সংশোধনমূলক পদক্ষেপের অনুমতি দেয়। যখন মেশিনটি একটি স্থিতিশীল এবং পরিষ্কার পরিবেশে কাজ করে, তখন প্রাক-ভরা গ্রীস অতিরিক্ত তৈলাক্তকরণ ছাড়াই দীর্ঘ পরিষেবা বিরতি সমর্থন করতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: আমার ডিজাইনের জন্য 30 ডিগ্রি যোগাযোগের কোণটির অর্থ কী?
একটি 30 ডিগ্রী যোগাযোগ কোণ মানে বলগুলি রেসওয়ের বিরুদ্ধে এমন কোণে চাপ দেয় যা রেডিয়াল এবং অক্ষীয় লোড উভয়কেই সমর্থন করে। একটি বৃহত্তর যোগাযোগের কোণ সাধারণত অক্ষীয় ক্ষমতা বাড়ায়, তাই এই মানটি পাম্প থ্রাস্ট এবং গিয়ারবক্স শ্যাফ্ট লোডের জন্য একটি সুষম সমন্বয় প্রদান করে।
প্রশ্ন 2: এই বিয়ারিং কি কোন পরিবেশে তার সম্পূর্ণ সীমাবদ্ধ গতিতে চলতে পারে?
সীমিত গতি বিবৃত তৈলাক্তকরণ এবং শীতল অবস্থা অনুমান করে। গরম ঘেরে বা দুর্বল তাপ অপচয় সহ, সীমার নীচে কাজ করুন এবং তাপমাত্রা নিরীক্ষণ করুন। স্পিড মার্জিন রাখা গ্রীসের আয়ু বাড়ায় এবং যোগাযোগহীন ঢালগুলিকে রক্ষা করে।
প্রশ্ন 3: বিয়ারিং মাউন্ট করার সময় ফিলেটের মাত্রা কেন গুরুত্বপূর্ণ?
কমপক্ষে 0.6 মিমি ফিলেটের মাত্রা নিশ্চিত করে যে বিয়ারিং রিংটি সম্পূর্ণভাবে কাঁধের বিপরীতে রয়েছে। একটি তীক্ষ্ণ কোণ সঠিক যোগাযোগ রোধ করতে পারে, যার ফলে বিভ্রান্তি এবং অসম লোড বন্টন ঘটে যা পরিষেবার জীবনকে ছোট করে।
প্রশ্ন 4: পরিষেবার সময় কি পূর্বে ভর্তি গ্রীস টপ আপ করা দরকার?
স্ট্যান্ডার্ড পরিচ্ছন্ন পরিবেশে, MT33 গ্রীসটি অতিরিক্ত তৈলাক্তকরণ ছাড়াই একটি সিলযুক্ত বিয়ারিংয়ের পরিষেবা জীবনের জন্য ডিজাইন করা হয়েছে। পরিবর্তে তাপমাত্রা এবং কম্পন নিরীক্ষণ করুন এবং অপারেটিং অবস্থা উল্লেখযোগ্যভাবে পরিবর্তিত হলে মেশিন প্রস্তুতকারকের সাথে পরামর্শ করুন।